-
 2026-08-31
五向对刀仪和单向对刀仪的区别是什么?
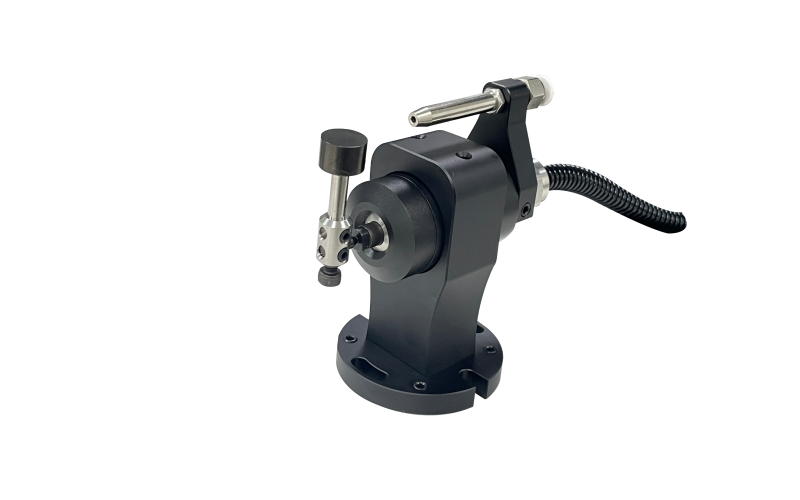
五向对刀仪 VS 单向(Z 向)对刀仪单向一般只有Z 轴一个触发方向;五向可以 Z、+X、‑X、+Y、‑Y 五个方向触发。核心功能区别单向对刀仪(仅 Z 向)✅只能检测刀具长度、断刀破损❌不能检测刀具直径、刀尖径向偏移;不能测盘刀、飞刀、面铣刀。工作逻辑:刀具只能从上往下压对刀仪触头触发信号。五向对刀仪(Z+X±Y±)✅可以测刀长 + 刀具直径、刀尖径向偏摆✅盘刀、飞刀、成型刀都可以检测;刀柄跳动
-
 2026-08-10
国产替代美德龙 CSHP12A有哪些
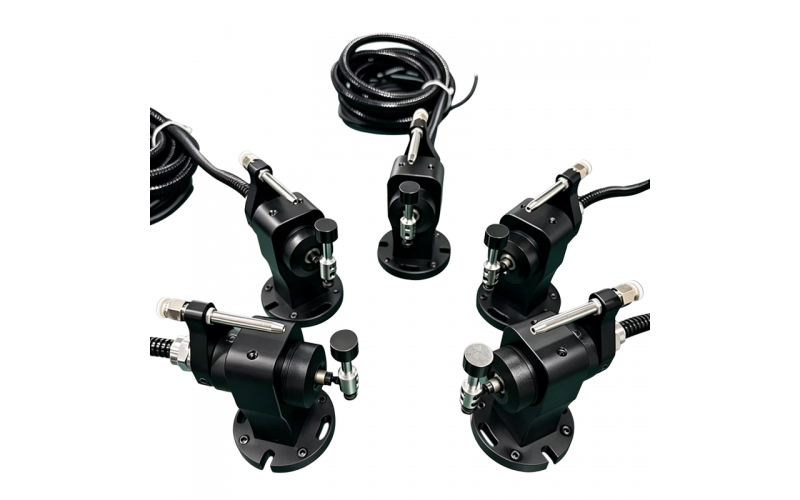
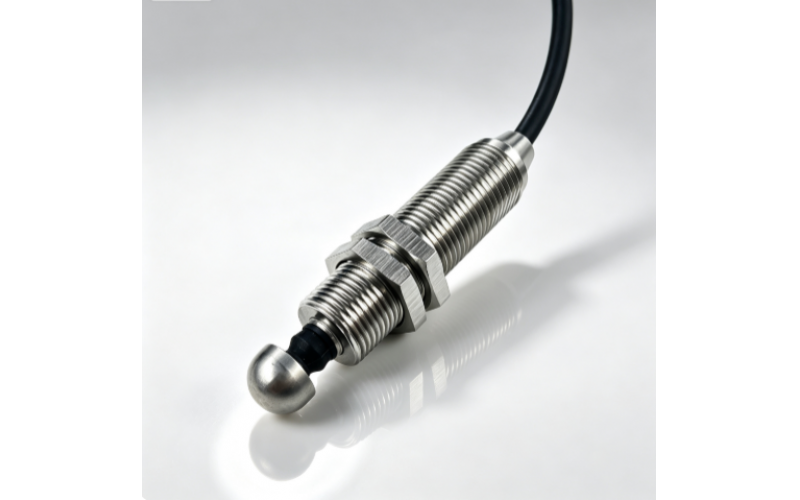
可直接替代美德龙CSHP12A的有深圳市弘匠科技推出的M12螺纹高精度接触式定位传感器,型号为:CSM12PA-R10,可实现机械尺寸 1:1 互换、电气直插替换、工况通用,完美解决美德龙交期久、进口溢价高的痛点。一、核心对标:对应美德龙原装型号直接替代:美德龙 CSH12A / CSHP12A(M12 偏角滑动接触防水款)二者定位场景完全一致:机床原点找正、工件端面定位、治具限位、自动化工装检测
-
 2026-07-23
自动化生产接触式传感器的作用是什么
自动化生产线【接触式传感器】核心作用接触式传感器依靠物理触碰接触触发信号,在自动化产线用来检测物体有无、位置到位、尺寸、行程限位,是机械自动化最基础的检测元件。一、主要功能工件有无检测工件输送到位后,探头碰到工件,向 PLC 发送信号,通知设备执行下一步(夹紧、加工、顶升)。位置到位确认 / 行程限位机械手滑台、气缸、模组移动到目标位置,传感器被触碰,判定到位;也用作硬限位,防止机构超程撞击。尺寸
-
 2026-07-16
接触式传感器和非接触式传感器的精度哪个更高?
1. 纯尺寸测量、微米级轮廓 / 高度 / 厚度检测:接触式精度更高、稳定性更好代表产品:机床接触式对刀仪、探针测头、千分表位移传感器、高度规精度等级接触测头常规重复精度:0.1~1μm;高端可做到 0.01μm 级原理依靠物理刚性触碰定位,不受光线、材质、色差、粉尘干扰,零点稳定优势测台阶、厚度、刀具磨损、工件分中,数据重复性极强;电磁干扰、油污环境下几乎不漂移。短板:会磨损探针,不能测软 /
-
![弘匠接触式传感器检测工件核心优势有那些]() 2026-07-16
弘匠接触式传感器检测工件核心优势有那些
弘匠科技接触式传感器检测工件核心优势分为精密精度、机械触发结构、耐用稳定、环境适配、系统兼容、国产替代成本、多功能工件检测七大核心板块,覆盖 HJ-TS27R 五向对刀仪、CMD/CSM 柱塞定位全系列产品。一、微米级超高检测精度,工件测量零迟滞重复定位精度稳定 **±0.001mm(1μm)**,高端 CS 系列可达 0.1μm,检测工件边缘、厚度、原点无误差漂移。无预行程、无机械滞后独立微动触
-
![如何检测接触式传感器的回程迟滞?]() 2026-07-03
如何检测接触式传感器的回程迟滞?
弘匠机床接触式对刀传感器 回程迟滞完整检测方法一、迟滞定义同一检测方向,正向趋近触发坐标与反向趋近同一接触面触发坐标的差值,就是回程迟滞误差;迟滞大代表内部弹片卡滞、探针摩擦、安装刚性不足。弘匠现场合格标准:单方向迟滞≤0.001mm (1μm)。二、检测前置条件机床预热 30min,消除热漂移;清理探针、标准检验棒无铝屑切削液;对刀仪底座、探针紧固无松动;探针无弯曲磨损;触发进给速度统一低速 2
-
![弘匠科技两线跟三线的接触式传感器有什么区别]() 2026-07-02
弘匠科技两线跟三线的接触式传感器有什么区别
弘匠接触式传感器(两线 / 三线)完整区别(适配 CNC 对刀、定位、断刀检测)弘匠柱塞式接触传感器(CSM/CHM/CMD 系列)两线、三线核心差异集中在电路结构、接线、信号稳定性、适配机床、使用限制,下面分维度对比:一、电路输出本质区别1)两线制(无源机械触点型)内部是纯机械微动开关干接点,无电子芯片,只有两根线,电源与信号共用回路。不分正负极,DC5~24V 通用;导通 / 断开依靠内部金属
-
![五向对刀仪机床自动对刀过程]() 2026-06-30
五向对刀仪机床自动对刀过程
弘匠科技HJ-TS27R 五向对刀仪完整工作全过程(原理 + 机床自动对刀实操流程)一、内部基础结构原理测盘由多组独立弹簧悬浮支撑:Z 向垂直弹簧、±X/±Y 四组水平侧向弹簧,常态下弹簧居中,内部微动开关断开。任意方向刀具挤压测盘,支架偏移、开关导通,机床接收触发信号;刀具移开后弹簧自动回弹复位,回到标准中心基准。五向分别为:下压 Z、左侧 X-、右侧 X+、前 Y-、后 Y+。二、单方向独立触